Melyek a varrat nélküli acélcsövek gyártási folyamatai?
Nov 25, 2025
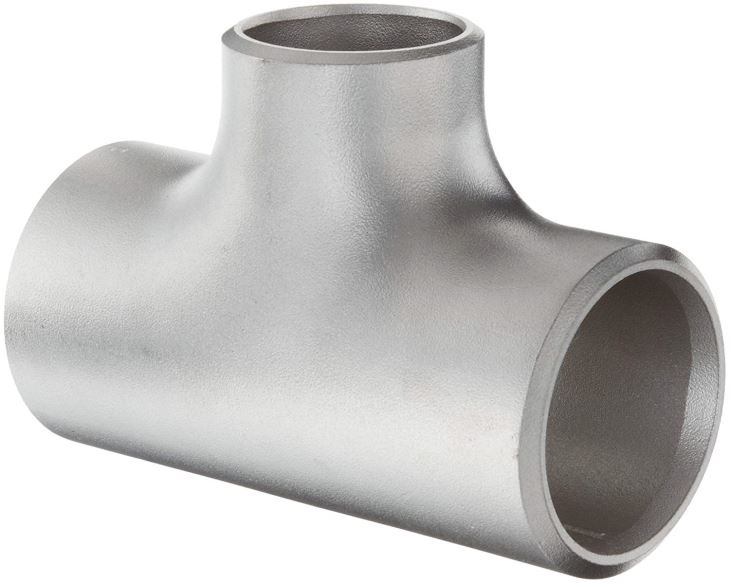
A varrat nélküli acélcső-pólók alapvető összetevői a különböző ipari alkalmazásokban, beleértve az olajat és a gázt, a vegyi feldolgozást és az energiatermelést. Mint az acélcső pólók vezető szállítója, gyakran kérdeznek tőlem, hogy milyen gyártási folyamatok szükségesek ezen kiváló minőségű termékek előállításához. Ebben a blogbejegyzésben részletes áttekintést adok a varrat nélküli acélcső pólók gyártási folyamatairól.
Nyersanyag kiválasztása
A varrat nélküli acélcsövek gyártási folyamatának első lépése a kiváló minőségű alapanyagok kiválasztása. A varrat nélküli acélcsövek általában szénacélból, ötvözött acélból vagy rozsdamentes acélból készülnek. Az anyagválasztás a konkrét alkalmazástól és a vevő igényeitől függ. Például a szénacélt általában általános célú alkalmazásokban használják, míg a rozsdamentes acélt részesítik előnyben a korrózióállóságot igénylő alkalmazásokban.
Beszállítóként nyersanyagainkat jó hírű, szigorú minőségi előírásokat betartó malmokból szerzjük be. Gondosan megvizsgáljuk a nyersanyagokat, hogy megbizonyosodjunk arról, hogy megfelelnek a specifikációinknak és mentesek a hibáktól. Ez biztosítja, hogy varrat nélküli acélcsöves pólóink a legjobb minőségűek legyenek, és ellenálljanak a különféle iparágak igényes körülményeinek.
Piercing
A gyártási folyamat következő lépése a piercing. A piercing az a folyamat, amikor egy tömör acéltuskón lyukat hoznak létre, és így üreges csövet alakítanak ki. Ez általában egy átszúró malom segítségével történik, amely két tekercsből és egy tüskéből áll. A tuskót magas hőmérsékletre hevítik, majd az ellentétes irányban forgó tekercseken keresztül táplálják. A tüskét a tuskó közepébe helyezik, és ahogy a tuskót hengereljük, a tüske kiterjeszti a lyukat, üreges csövet hozva létre.
A piercing a gyártási folyamat kritikus lépése, mivel ez határozza meg a varrat nélküli acélcső minőségét és méreteit. A szúrási folyamat hőmérsékletét, sebességét és nyomását gondosan ellenőrizni kell, hogy a cső egyenes, kerek és egyenletes falvastagságú legyen.
Gördülő
A szúrás után az üreges csövet feltekerik, hogy csökkentsék az átmérőjét és növeljék a hosszát. Ez jellemzően hengerművel történik, amely egy sor hengerből áll, amelyek fokozatosan csökkentik a cső átmérőjét. A hengerlési folyamat a cső felületi minőségének és mechanikai tulajdonságainak javítását is segíti.
Többféle hengermű létezik, köztük a Mannesmann malom, a dugós malom és a nyújtáscsökkentő malom. A hengermű kiválasztása a vevő speciális igényeitől, valamint a varrat nélküli acélcső méretétől és alakjától függ.
Hőkezelés
A hőkezelés fontos lépés a varrat nélküli acélcsövek gyártási folyamatában. A hőkezelés az acél melegítésének és hűtésének folyamata annak mechanikai tulajdonságainak, például szilárdságának, keménységének és szívósságának javítása érdekében. A hőkezelési eljárásoknak többféle típusa létezik, beleértve az izzítást, a normalizálást, a kioltást és a temperálást.
Az izzítás az a folyamat, amikor az acélt magas hőmérsékletre melegítik, majd lassan lehűtik, hogy enyhítsék a belső feszültségeket és javítsák a rugalmasságát. A normalizálás hasonló az izzításhoz, de az acélt levegővel hűtik, nem kemencében. Az oltás az a folyamat, amikor az acélt magas hőmérsékletre hevítik, majd gyorsan lehűtik oltóközegben, például vízben vagy olajban. Az oltás javítja az acél keménységét és szilárdságát, de törékennyé is teheti az acélt. A temperálás az a folyamat, amikor az edzett acélt alacsonyabb hőmérsékletre hevítik, majd lassan lehűtik, hogy csökkentsék a ridegségét és javítsák szívósságát.
Megmunkálás
A hőkezelés után a varrat nélküli acélcsövet a kívánt méretre és alakra megmunkálják. A megmunkálás az a folyamat, amelynek során vágószerszámokkal, például fúrógépekkel, esztergagépekkel és marógépekkel eltávolítják az anyagot az acélból. A megmunkálást a varrat nélküli acélcső póló meneteinek, ferde vágásainak és egyéb jellemzőinek létrehozására használják.
A megmunkálás kritikus lépés a gyártási folyamatban, mivel ez határozza meg a varrat nélküli acélcső póló pontosságát és pontosságát. A megmunkálási folyamatot gondosan ellenőrizni kell annak biztosítása érdekében, hogy a póló megfeleljen az ügyfél specifikációinak és követelményeinek.
Tesztelés és ellenőrzés
Mielőtt a varrat nélküli acélcső pólót az ügyfélhez szállítanák, egy sor vizsgálaton és ellenőrzésen kell átesni annak érdekében, hogy megbizonyosodjon arról, hogy megfelel a legmagasabb minőségi előírásoknak. Tesztelés és ellenőrzés a póló méreteinek, mechanikai tulajdonságainak és kémiai összetételének ellenőrzésére szolgál.
A varrat nélküli acélcsöveken többféle vizsgálat és ellenőrzés végezhető, beleértve az ultrahangos vizsgálatot, a mágneses részecskevizsgálatot, a radiográfiás vizsgálatot és a hidrosztatikai vizsgálatot. Az ultrahangos vizsgálatot a póló belső hibáinak, például repedéseinek és üregeinek kimutatására használják. Mágneses részecsketesztet használnak a felületi hibák, például repedések és porozitás kimutatására a pólóban. A radiográfiás vizsgálatot a póló belső hibáinak, például repedéseinek és üregeinek kimutatására használják. A hidrosztatikus vizsgálat a póló nyomásállóságának tesztelésére szolgál.
Következtetés
Összefoglalva, a varrat nélküli acélcsövek gyártási folyamata összetett és precíz folyamat, amely gondos ellenőrzést és a részletekre való odafigyelést igényel. A nyersanyag kiválasztásától a tesztelésig és ellenőrzésig a folyamat minden lépése kritikus szerepet játszik a végtermék minőségének és megbízhatóságának biztosításában.
Az acélcső pólók vezető szállítójaként elkötelezettek vagyunk amellett, hogy ügyfeleinknek a legmagasabb minőségű termékeket és szolgáltatásokat nyújtsuk. A legújabb gyártási technológiákat és technikákat alkalmazzuk annak biztosítására, hogy varrat nélküli acélcső-pólóink megfeleljenek a legszigorúbb szabványoknak és követelményeknek. Akár szabványos pólóra van szüksége, akár egyedi tervezésű pólóra, mi rendelkezünk azzal a szakértelemmel és tapasztalattal, hogy megfeleljen az Ön igényeinek.
Ha érdekli a varrat nélküli acélcső pólók vásárlása, vagy bármilyen kérdése van termékeinkkel vagy szolgáltatásainkkal kapcsolatban, kérjük, vegye fel velünk a kapcsolatot még ma. Szívesen megbeszéljük igényeit és árajánlatot adunk.
Hivatkozások
-
ASME B16.9 – Gyárilag gyártott kovácsolt acél tompahegesztő szerelvények
-
ASTM A234 – Szabványos specifikáció kovácsolt szénacélból és ötvözött acélból készült csőszerelvényekhez mérsékelt és magas hőmérsékletű kiszolgáláshoz
-
ASTM A403 – Szabványos specifikáció kovácsolt ausztenites rozsdamentes acél csőszerelvényekhez
-