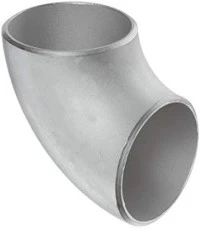

Öntött és kovácsolt karimák
Oct 30, 2019
Az öntött karima pontos alakja és mérete pontos, kis feldolgozási mennyisége és olcsó, de öntési hibái vannak (porozitás, repedések, zárványok); az öntés belső szervezete kevésbé ésszerű (ha daraboló rész, akkor rosszabb).
A kovácsolt karimák általában alacsonyabb széntartalommal rendelkeznek, mint az öntött karimák, és kevésbé hajlamosak a rozsdára. A kovácsok korszerűbbek, sűrűbb szerkezetűek és jobb mechanikai tulajdonságokkal rendelkeznek, mint az öntött karimák.
A nem megfelelő kovácsolási eljárás nagy vagy egyenetlen szemcséket, edző repedéseket is okozhat, és a kovácsolás költségei magasabbak, mint az öntött karimáké.
A kovácsdarabok nagyobb nyíró- és szakítóerőket bírnak, mint az öntvények. Az öntvények előnye, hogy bonyolultabb formákat és alacsonyabb költségeket eredményeznek; A kovácsolás előnye, hogy a belső szerkezet egyenletes, és nincs olyan káros hiba, mint a pórusok és a zárványok. az öntött karimák és a kovácsolt karimák közötti különbség a gyártási folyamat során, például a centrifugális karimák egy öntött karimák típusa.
A centrifugális karima a precíziós öntési módszer gyártópereméhez tartozik. Ez az öntvény sokkal vékonyabb, mint a szokásos homoköntés, és javul a minősége.

Mindenekelőtt meg kell értenünk a centrifugális karimák előállításának módját. A sík hegesztésű karimák előállítására szolgáló centrifugális öntés folyamatát és termékeit a következő eljárás lépések jellemzik:
1. A kiválasztott alapanyagot középfrekvenciás elektromos kemencében olvasztják úgy, hogy az olvadt acél hőmérséklete eléri a 1600–1700 ° C-ot.
2. Melegítse elő a fémformát 800–900 ℃-ig, hogy állandó hőmérsékletet tartson;
3. Indítsa el a centrifugát, és az ten lépésből az olvadt acélt injektálja a fémformába a lépés előmelegítése után
4. Az öntvényt természetesen 800-900 ° C-ra hűtjük és 1-10 percig tartjuk.
5. Hűtsük le vízzel a normál hőmérséklet közelébe, és távolítsuk el az öntvényt a formaból.