
Acél karima karbantartása
Dec 24, 2019
Acél karima karbantartása
Az összetett alakú vagy éles keresztmetszetű és nagyobb tényleges vastagságú munkadaraboknál előmelegítést kell végezni.
Az előmelegítés módszerei: 800 ° C egyszer, 500-550 és 850 kétszer. A hőmérsékleti emelkedés sebességét egyszerre korlátozni kell.
1. Fűtés:
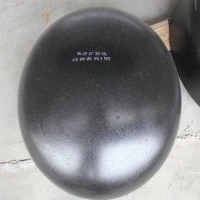
A munkadarabok, öntvények és hegesztések hornyokkal és átmenő furatok nélkül, valamint az ASTM A105 CLASS150 hegesztett nyak karima , feldolgozva és formálva, általában nem alkalmasak sófürdő-kemencékben történő hevítésre.
A munkadarab melegítésének elegendő tartási idővel kell rendelkeznie, a munkadarab tényleges vastagságától és feltételes vastagságától függően.
2. Tisztítás:
A munkadarabot és a szerelvényeket hőkezelés előtt meg kell tisztítani az idegen anyagoktól a hegesztési nyak karimáját, a maradék sót és a festéket.
Az elsőként vákuumkemencében használt berendezést gáztalanítják és előzetesen meg kell tisztítani a munkadarab kívánt vákuumszintjével.
3. Kemence betöltése:
A hegesztés során könnyen deformálódó hegesztett nyak karimát speciális rögzítőelemeken kell hevíteni.
A munkadarabot a tényleges fűtési zónába kell helyezni.
Ha érdekli a csövek, szerelvények és karimák, kérjük, vegye fel a kapcsolatot az alábbiakkal:
Kapcsolattartó: Sandy Zhang
Telefon / Whats App / Wechat: +86 15127785550
Skype: sandy198607
E-mail: sandy@yongxingflange.com